Le marquage laser industriel consiste à marquer une pièce sans contact : un faisceau à haute énergie modifie la surface du matériau et y inscrit un code, un logo ou un numéro de série permanent. Une station à laser fibre traite l'acier et l'aluminium ; le CO2 et l'UV marquent plastiques, verre et bois.
Repères pour une ligne de marquage laser
- Le matériau à marquer décide de la source laser : fibre pour l'acier et l'aluminium, CO2 pour le bois, le carton et le cuir, UV pour les plastiques sensibles et le verre.
- Un Data Matrix gravé au laser reste lisible pendant toute la vie de la pièce, ce qui en fait l'outil de traçabilité de l'automobile, de l'aéronautique et du médical.
- Cette technologie fonctionne sans encre ni solvant : un marqueur laser n'a pas de consommables, demande peu d'entretien et garde une qualité de marquage stable en production.
Comment un faisceau laser marque-t-il une pièce ?
Un système de marquage laser concentre une grande quantité d'énergie lumineuse sur une zone de quelques dizaines de micromètres. Le générateur produit le rayonnement dans un milieu actif (une fibre optique dopée, un gaz CO2 ou un cristal), puis deux miroirs pilotés par des moteurs galvanométriques orientent le faisceau laser et une lentille le focalise sur la surface. Le logiciel traduit le dessin, le texte ou le code à reproduire en trajectoires que les miroirs parcourent à haute vitesse, sans que la pièce bouge.
Cette technologie laser marque sans contact : aucun outil ne s'use, aucune force ne s'exerce sur le composant, et la précision du tracé ne dépend pas de l'usure d'un stylet ou d'une buse. La longueur d'onde, la puissance, la fréquence des impulsions et la vitesse de balayage forment le réglage, que l'on appelle souvent une « recette » de marquage. Une recette validée sur un matériau se rappelle ensuite en un clic sur toute la série.
Gravure, recuit, ablation : quatre façons de laisser une trace
Le marquage et la gravure ne désignent pas tout à fait le même résultat. Selon le matériau et le réglage, le laser agit de plusieurs manières :
- Gravure
- Le laser vaporise de la matière et creuse la surface ; la gravure laser industrielle résiste à l'abrasion, à la peinture ou au sablage.
- Recuit
- Le faisceau chauffe l'acier ou le titane sans l'entamer ; une couche d'oxyde colorée apparaît, lisse au toucher, appréciée sur les instruments chirurgicaux.
- Ablation
- Le laser retire une couche de peinture, d'anodisation ou de vernis pour faire apparaître le support dessous, par exemple sur les touches rétroéclairées.
- Changement de couleur et moussage
- Sur les plastiques, l'énergie fonce ou éclaircit le polymère, voire le fait gonfler légèrement, ce qui crée le contraste sans retirer de matière.
Laser fibre, CO2, UV ou vert : quelle technologie pour quel matériau ?
Le type de laser se choisit d'après la longueur d'onde que le matériau absorbe le mieux. Un métal réfléchit une grande partie du rayonnement infrarouge lointain d'un laser CO2, alors qu'il absorbe bien celui d'un laser fibre ; à l'inverse, le bois et le carton absorbent très bien le CO2. Le tableau compare les quatre familles que l'on rencontre dans les ateliers.
| Type de laser | Longueur d'onde | Matériaux de prédilection | Usage typique |
|---|---|---|---|
| Laser fibre (et MOPA) | environ 1 064 nm | acier inoxydable, aluminium, laiton, titane, nombreux plastiques techniques | Data Matrix sur pièces mécaniques, plaques signalétiques, outillage |
| Laser CO2 | environ 10 600 nm | bois, carton, papier, cuir, verre, certains plastiques | dates et lots sur emballages, objets promotionnels |
| Laser UV | environ 355 nm | plastiques sensibles à la chaleur, verre, silicium, céramique | câbles, composants électroniques, flacons pharmaceutiques |
| Laser vert | environ 532 nm | cuivre, or, cartes électroniques, verres fins | connectique, horlogerie, bijouterie |
Le laser fibre domine le marquage des métaux grâce à un rendement électrique élevé et à une durée de vie annoncée en dizaines de milliers d'heures par les fabricants. Sa variante MOPA permet de régler la durée d'impulsion : elle obtient un noir profond sur l'aluminium anodisé et des teintes sur l'inox par oxydation contrôlée. Le laser UV, souvent présenté comme un marquage « à froid », chauffe très peu le matériau et convient aux pièces qui ne doivent ni fondre ni jaunir ; son faible effet thermique donne un excellent rendu sur les plastiques blancs des câbles et des boîtiers.
Ce que le laser apporte face au jet d'encre et à la micro-percussion
Le marquage laser se compare d'abord aux deux autres procédés de marquage direct présents en usine : le jet d'encre, qui projette des gouttes sur la surface, et la micro-percussion, qui frappe le métal avec une pointe en carbure. Chacun garde sa place, mais le laser cumule plusieurs avantages qui expliquent sa progression sur les lignes de production.
- Un marquage permanent : la trace fait partie du matériau, elle ne s'efface ni au solvant, ni à la chaleur, ni au frottement, là où une encre peut baver ou se dissoudre.
- Une précision élevée : des caractères de moins d'un millimètre et des codes 2D très denses restent nets, ce que la micro-percussion ne permet pas sur des surfaces fines.
- Un fonctionnement sans consommables : ni cartouche, ni solvant, ni pointe à remplacer ; le poste consomme de l'électricité et un peu d'air pour l'aspiration.
- Une productivité accrue : un code simple se trace en une fraction de seconde, et le contenu change d'une pièce à l'autre sans arrêt machine.
- Aucun contact : les pièces fragiles, déjà peintes ou de petites dimensions ne subissent aucune contrainte mécanique.
Le jet d'encre reste pertinent pour des cadences très élevées sur des emballages souples et peu coûteux, et la micro-percussion pour des marquages profonds sur des pièces brutes de fonderie. Pour comparer les gammes d'équipements et les applications possibles selon votre secteur, découvrez le marquage au laser industriel auprès d'un distributeur spécialisé, qui pourra réaliser des essais sur vos propres échantillons avant tout engagement. Les conseils d'un expert évitent d'acheter une puissance inutile ou un champ de marquage trop étroit.
Quels matériaux marquer au laser, et lesquels éviter ?
Le marquage laser couvre une large gamme de matériaux, à condition d'associer chaque matériau au bon rayonnement et au bon réglage. Les métaux arrivent en tête : acier inoxydable, acier traité, aluminium brut ou anodisé, titane, laiton, cuivre et carbure se marquent tous au laser fibre ou vert. Dans l'automobile, l'aéronautique ou la fabrication de dispositifs médicaux, ce marquage métal porte l'identification de la pièce pendant toute sa durée de service.
Les plastiques forment la deuxième grande famille. L'ABS, le polycarbonate, le polyamide ou le polyéthylène réagissent bien, parfois grâce à un additif sensible au laser que le fournisseur de granulés incorpore à la matière. Chaque plastique se comporte différemment : un même réglage peut donner un marquage sombre sur un polymère clair et une trace presque invisible sur un autre. Le verre et la céramique se marquent au CO2 ou à l'UV, avec des réglages qui évitent les micro-fissures sur les flacons de parfum ou les contenants alimentaires. Le bois, le carton et le cuir, enfin, se travaillent au CO2 pour des inscriptions décoratives ou promotionnelles.
Un matériau demande en revanche d'être écarté : le PVC. Sous le faisceau, ce plastique chloré dégage des vapeurs d'acide chlorhydrique, nocives pour les opérateurs et corrosives pour l'optique et la mécanique de la machine. Les pièces revêtues d'un traitement inconnu, ou un matériau composite dont la fiche technique manque, se testent avant tout passage en série, avec une aspiration adaptée.
Traçabilité : Data Matrix, numéros de série et identifiant unique
La traçabilité est devenue la première raison d'équiper une ligne d'un système de marquage laser. Un code Data Matrix, ce carré de modules noirs et blancs, stocke dans quelques millimètres carrés un numéro de série, un lot, une date et une référence fournisseur ; sa version ECC200, normalisée par l'ISO/IEC 16022, contient plus de 2 000 caractères alphanumériques et reste lisible même partiellement abîmée grâce à sa correction d'erreurs. Les codes-barres linéaires, les QR codes et le texte en clair se marquent avec le poste laser qui grave le Data Matrix, ce qui fait de cette technologie une solution unique pour toute l'identification de la pièce.
Chaque industrie a ses raisons. Dans l'automobile, un code gravé sur un carter ou une pièce de sécurité relie le composant à son lot de fabrication et facilite un éventuel rappel. Dans le médical, le règlement (UE) 2017/745 impose un identifiant unique des dispositifs (IUD) et, pour les dispositifs réutilisables, un marquage sur le dispositif lui-même, qui doit survivre aux cycles de stérilisation : c'est un terrain naturel pour le laser. L'électronique marque les cartes et les composants pour suivre chaque information de fabrication jusqu'au client final.
Un code lisible à l'œil n'est pas forcément lisible par un lecteur industriel. Le contraste entre les modules et le fond, la taille des cellules et la netteté des bords décident du taux de lecture sur la ligne. Sur une surface métallique brillante, un marquage trop clair ou trop fin peut faire chuter ce taux, d'où l'intérêt des réglages de noircissement sur l'inox et l'aluminium.
Intégrer une station de marquage laser dans une ligne de production
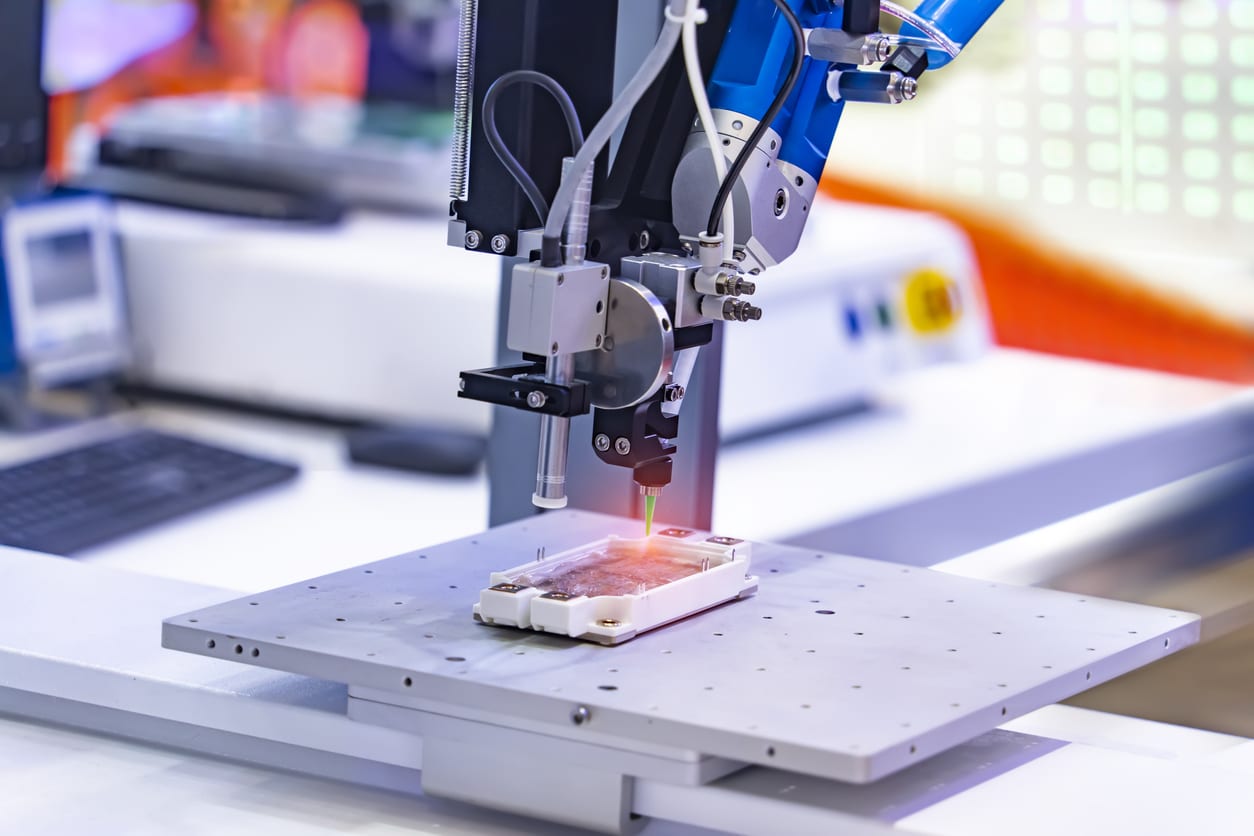
Une station de marquage laser se présente sous deux formes. Le poste fermé, avec porte et capot, accueille des pièces posées à la main ou sur un plateau tournant ; il convient aux petites et moyennes séries et aux ateliers où l'opérateur charge lui-même. La tête intégrée, montée au-dessus d'un convoyeur ou dans une cellule robotisée, marque les pièces au défilé, sans intervention, et dialogue avec l'automate de la ligne.
Station de table, station fermée à plateau ou marqueur laser intégrable : chaque format répond à un besoin d'atelier précis. Une petite activité de personnalisation utilise souvent une station de table pour ses inscriptions sur objets, alors qu'un sous-traitant en mécanique qui marque des alliages variés préfère une station fermée à porte motorisée. Le marqueur intégrable, sans capot, s'installe dans la machine de l'utilisateur et confie la protection au carter de l'équipement. Un marqueur portable, enfin, se déplace vers les pièces trop lourdes pour venir au poste, comme les châssis ou les cuves, et permet d'obtenir un marquage alphanumérique sur place. Pour un second besoin, la même solution change rarement : mieux vaut une station polyvalente bien réglée que deux machines sous-employées.
L'intégration en ligne repose sur quelques points concrets. Le système reçoit les données variables (numéro de série, date, référence) depuis le système de gestion de production ou l'automate, les marque, puis une caméra relit le code et valide la pièce avant qu'elle poursuive son chemin. Le flux de travail reste continu : une pièce mal marquée sort de la ligne au lieu d'être découverte au contrôle final. Un champ de marquage adapté à la taille des pièces, une hauteur de focalisation réglable et un logiciel qui accepte les formats de données de l'usine évitent la plupart des difficultés au démarrage.
Contrairement à la découpe, le marquage se passe le plus souvent de gaz d'assistance ; il réclame en revanche une aspiration des fumées et des particules, surtout sur les plastiques et les surfaces peintes. Le préserver d'une ambiance poussiéreuse et nettoyer régulièrement la lentille de protection fait partie de l'entretien courant, comme les bonnes pratiques qui permettent de préserver le matériel industriel pour en tenir la rentabilité.
Comment choisir une machine de marquage laser ?
Le choix d'une machine de marquage laser part de trois questions simples : quels matériaux, quelles informations à marquer, quelle cadence. Le reste en découle. Une machine qui marque un logo sur des objets promotionnels n'a rien de commun avec une tête qui grave des Data Matrix sur des pièces de moteur au rythme d'une ligne automatisée.
Puissance, champ et profondeur
La puissance d'un laser fibre de marquage se situe le plus souvent entre 20 et 100 W. Une puissance modeste suffit pour un marquage de surface net et contrasté ; une puissance plus élevée sert à la gravure profonde ou à réduire le temps de cycle. Le champ de marquage, fixé par la lentille, détermine la zone couverte sans déplacer la pièce : un champ large perd un peu de finesse, un champ étroit gagne en précision.
Logiciel, sécurité et suivi
Le logiciel compte autant que le générateur : gestion des données variables, bibliothèque de recettes par matériau, communication avec l'automate et traçabilité des opérations. Côté sécurité, un poste fermé conforme à la norme NF EN 60825-1 relève de la classe 1, sans lunettes pour l'opérateur, alors qu'une tête ouverte demande un carter et des protections adaptées. Le service après-vente, la disponibilité des pièces détachées et la possibilité d'essais préalables complètent l'évaluation, avec des pistes pour économiser sur l'achat de vos machines industrielles sans rogner sur ces points.
Lorsque la pièce, la cadence ou l'environnement sortent des standards, un intégrateur peut concevoir une cellule autour du laser : manipulation robotisée, plusieurs têtes, contrôle par vision. Ce type de projet rejoint la logique des machines spéciales conçues sur mesure pour l'industrie, avec un cahier des charges écrit à partir des pièces réelles.
Sécurité des opérateurs et environnement de travail
Le marquage laser améliore les conditions de travail par rapport aux procédés mécaniques ou chimiques : il ne produit ni bruit de frappe, ni projection d'encre, ni bain d'acide. Il impose toutefois deux précautions. La première concerne le rayonnement lui-même : la plupart des générateurs de marquage relèvent de la classe 4, dangereuse pour l'œil et la peau, et ne deviennent de classe 1 qu'une fois enfermés dans un capotage avec sécurités de porte.
La seconde concerne les fumées. La vaporisation d'un matériau libère des particules fines et, selon les plastiques ou les revêtements, des composés organiques volatils. Un système d'aspiration et de filtration placé au plus près du point de marquage protège l'opérateur et l'optique. Les fiches de données de sécurité des matériaux traités indiquent les produits de décomposition à surveiller, et l'évaluation des risques de l'entreprise doit intégrer le poste laser comme n'importe quel équipement de production.
Marquage 3D, MOPA, vision : ce qui change sur les lignes récentes
Les machines de marquage laser récentes ajoutent un troisième axe de focalisation dynamique. Ce marquage 3D suit des surfaces inclinées, cylindriques ou bombées sans déplacer la pièce, ce qui ouvre le laser aux formes complexes de l'automobile, du médical ou de l'électronique. Les lasers MOPA, déjà cités, élargissent la palette sur les métaux et les plastiques, et les lasers verts ou UV gagnent du terrain sur les composants sensibles et les matériaux fragiles.
La vision intégrée change aussi le métier : une caméra positionne le marquage sur une pièce mal centrée, puis relit et note le code. Les systèmes connectés remontent leurs indicateurs (heures de fonctionnement, taux de lecture, alarmes) vers la supervision de l'usine, ce qui permet d'anticiper l'entretien et d'éviter les arrêts non prévus. Ces évolutions rendent le laser plus simple à piloter pour des équipes qui ne sont pas spécialistes de l'optique.
Valider un marquage avant de lancer la série
Aucun réglage de catalogue ne garantit le résultat sur une pièce réelle : la nuance d'acier, l'état de surface, un traitement thermique ou un lot de plastique différent modifient la réaction au faisceau. Une campagne d'essais avant la série fait gagner du temps et des rebuts. Elle consiste à marquer des échantillons représentatifs, avec plusieurs recettes, puis à vérifier chaque résultat dans les conditions de l'usine.
- Marquer une matrice de réglages (puissance, vitesse, fréquence) sur des pièces issues de la production, pas sur des chutes.
- Faire lire les codes par le lecteur qui équipera la ligne, sous l'éclairage réel, et noter la qualité selon une méthode reconnue comme l'ISO/IEC TR 29158, conçue pour le marquage direct sur pièce.
- Soumettre les meilleurs échantillons aux contraintes de la vie de la pièce : lavage, peinture, traitement de surface, stérilisation ou brouillard salin.
- Figer la recette retenue dans le logiciel et la rattacher à la référence du produit.
Cette méthode évite deux écueils fréquents : un marquage trop agressif qui fragilise une pièce mince ou crée une amorce de corrosion sur l'inox, et un marquage trop léger qui disparaît après un traitement. Les fournisseurs sérieux proposent ces essais sur échantillons ; leur compte rendu sert ensuite de référence pour les audits clients.
Profondeur, effacement et cadence d'un marquage laser
Un marquage laser peut-il s'effacer ?
Un marquage laser ne s'efface pas au solvant ni au frottement, car il fait partie du matériau. Seule une action qui retire la couche marquée, comme un usinage, un polissage appuyé ou un sablage, peut le faire disparaître ; c'est pour cette raison que les pièces exposées reçoivent une gravure plus profonde.
Quelle profondeur atteint une gravure laser sur métal ?
Une gravure laser sur métal va de quelques micromètres pour un marquage de surface à plusieurs dixièmes de millimètre pour une gravure profonde obtenue en multipliant les passages. La profondeur dépend de la puissance, du nombre de passes et du métal : l'aluminium se creuse plus vite que l'acier trempé.
Combien de temps faut-il pour marquer une pièce ?
Un code Data Matrix ou un numéro de série court se marque en général en moins d'une seconde à quelques secondes. Un logo plein, une grande surface noircie ou une gravure profonde prennent davantage, ce qui pèse sur la cadence d'une ligne : la durée se mesure lors des essais sur échantillons.
Faut-il un laser différent pour chaque matériau ?
Un laser fibre couvre à lui seul la plupart des métaux et de nombreux plastiques techniques, ce qui suffit à beaucoup d'ateliers. Un second type de laser, CO2 ou UV, devient utile lorsque l'entreprise marque aussi du bois, du carton, du verre ou des plastiques sensibles à la chaleur.


